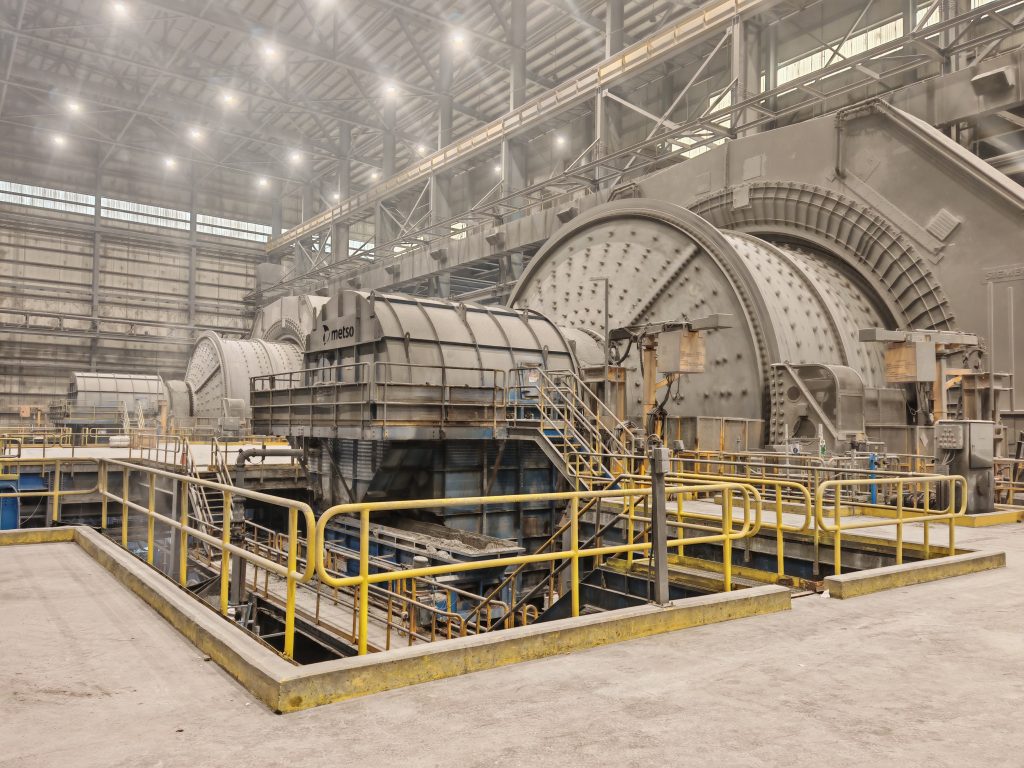
Năng suất của máy nghiền SAG đạt mức tối đa; lượng tiêu thụ bi cao dưới tải trọng lớn và khả năng nghiền sỏi không đủ đã hạn chế khả năng giải phóng công suất của hệ thống.
Năng suất vẫn duy trì ở mức 1.000 tấn/giờ, lượng tiêu thụ bi nghiền cao ở mức 0,72 kg/tấn, và quá trình nghiền sỏi chưa hoàn toàn.
① Năng suất của máy nghiền SAG vẫn giữ nguyên ở mức 1.000 tấn/giờ với giới hạn công suất không thể mở rộng;
② Độ mài mòn vật liệu mài quá mức với mức tiêu thụ cao (0,72 kg/tấn), làm tăng chi phí mua sắm các bộ phận chống mài mòn;
③ Độ bền va đập và lực đập của bi không đủ dẫn đến việc các viên sỏi không bị vỡ hoàn toàn, hạn chế tổng lưu lượng hệ thống được giải phóng.
Chúng tôi đạt được sự tối ưu hóa thông qua các phương pháp này.
① Tùy chỉnh sản phẩm: Tối ưu hóa thành phần hóa học của thép và xử lý nhiệt theo gradient để sản xuất bi nghiền rèn 140 mm có độ dẻo dai cao và độ cứng bề mặt cao, đạt được độ cứng đồng đều từ lõi đến bề mặt và cải thiện kép về khả năng chống vỡ và chống mài mòn;
② Điều chỉnh và tối ưu hóa quy trình: Một nhóm kỹ thuật chuyên nghiệp đã được bố trí tại chỗ để loại bỏ dần các viên bi nghiền hiện có trong vòng 30 ngày, đồng thời điều chỉnh nồng độ nghiền, thực hiện nạp bi cân bằng theo khung thời gian và tối ưu hóa việc trộn quặng và phân bổ tải trọng để phù hợp với tải trọng bi 12%–13% của máy nghiền;
③ Theo dõi toàn bộ quy trình: Năng suất hàng giờ, lượng bóng tiêu thụ, số bóng thải ra và số bóng vỡ được theo dõi trong suốt quá trình thử nghiệm để tối ưu hóa động các thông số vận hành.
Dựa trên các điều kiện vận hành hiện tại của SABC làm cơ sở, các viên bi nghiền được thay thế dần trong vòng 30 ngày, đồng thời hiệu suất được theo dõi và xác nhận trong suốt quá trình thử nghiệm.
Các điều kiện cơ bản nhất quán, việc thay thế bi mài được kiểm soát và điều chỉnh thông số động đảm bảo đánh giá công bằng và có thể so sánh được giữa các bi mài mới và hiện có.
- Đánh giá tình trạng hoạt động tại chỗ và thu thập dữ liệuĐã kiểm tra độ cứng của quặng, kích thước hạt nguyên liệu, thông số vận hành và tỷ lệ nạp bi của máy nghiền SAG 10,97 × 6,3 m, cũng như hiệu suất của bi nghiền rèn 140 mm của đối thủ cạnh tranh, mức tiêu hao riêng hiện tại là 0,72 kg/t và các chế độ hỏng hóc đã quan sát được.
- Bi mài rèn tùy chỉnh 140 mm và kế hoạch nạp bi.Tối ưu hóa thành phần thép và quy trình xử lý nhiệt theo gradient để đạt được độ dẻo dai cao, độ cứng bề mặt cao và độ cứng đồng đều từ bề mặt đến lõi. Thực hiện bổ sung bi cân bằng theo định kỳ để phù hợp với điều kiện vận hành của nhà máy với tỷ lệ lấp đầy bi từ 12%–13%.
- Thay thế bi tại chỗ có kiểm soát và giám sát toàn chu kỳMột nhóm kỹ thuật đã giám sát việc thay thế có kiểm soát các viên bi nghiền hiện có trong hơn 30 ngày, tối ưu hóa mật độ bột giấy và tải trọng máy nghiền, đồng thời theo dõi năng suất, lượng bi tiêu thụ, lượng bi thải ra và tỷ lệ vỡ bi trong suốt quá trình thử nghiệm để tinh chỉnh các thông số vận hành.