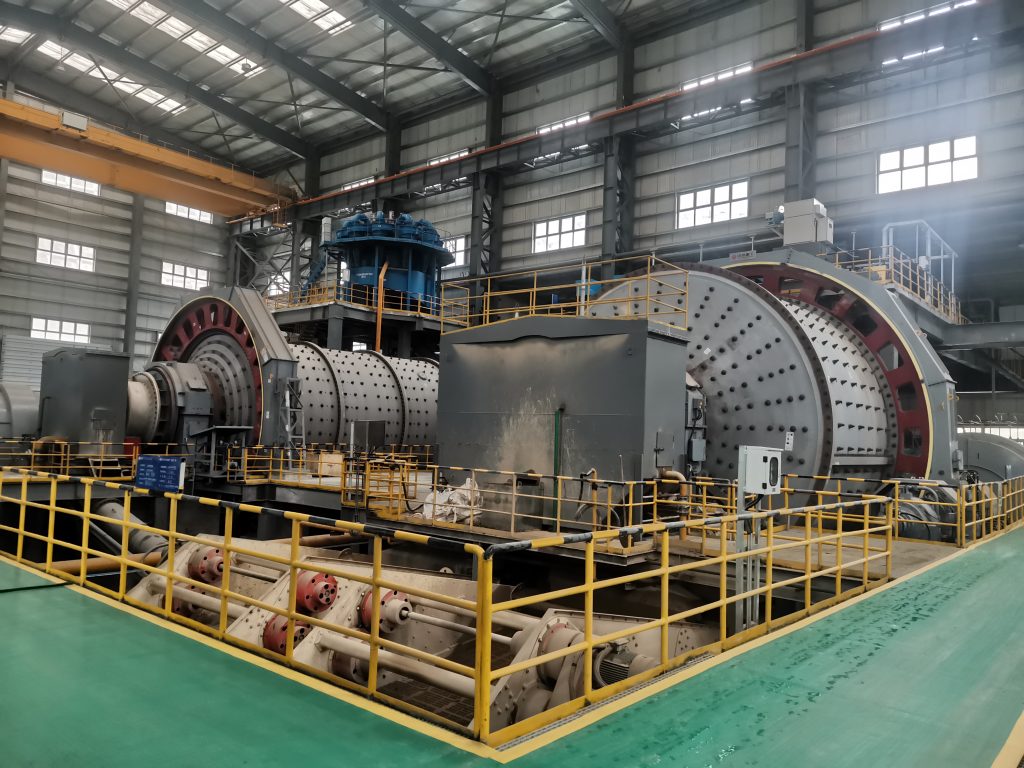
Der hohe Verbrauch von Kugeln der Konkurrenz, schwankende Mahlfeinheit und das häufige manuelle Nachfüllen der Kugeln führten sowohl zu hohen Verbrauchskosten als auch zu einem hohen Wartungsaufwand vor Ort.
Mühle Nr. 1: Grundverbrauch der Mahlkugeln von 0,41 kg/t, schwankende Mahlfeinheit, instabile Klassierung und umfangreiches manuelles Nachfüllen der Mahlkugeln.
①Hoher Verbrauch an Mahlkugeln: Mühle Nr. 1 hatte einen spezifischen Basisverbrauch von 0,41 kg/t, was die Beschaffungskosten für Verbrauchsmaterialien in die Höhe trieb.
②Schwankende Mahlfeinheit und instabile Klassierung beeinträchtigten die Mineralfreisetzung und die Flotationsleistung.
③ Häufiges, manuelles Nachfüllen der Kugeln in großem Umfang erhöhte den Wartungsaufwand vor Ort.
Durch diese Methoden erreichen wir eine Optimierung.
① Grobmahlung: Mühle Nr. 1 mit kundenspezifischen 120 mm Goldpro-Schmiedekugeln.
②Vierstufiger Versuch: Ermittlung der Ausgangsleistung → Anpassung der Kugelladung an die Betriebsbedingungen → Stabilisierung des Betriebs und Datenerfassung → Auswertung der Ergebnisse und Erstellung eines Berichts.
③ Kontinuierliche SCADA-Überwachung: Erfassung der Korngrößenverteilung im Austrag, des Durchsatzes, der Austragsdichte, der Umlauflast, des Stromverbrauchs, der Kugelfüllung, der Menge an Bruchkugeln, des Füllgrades der Mühle, des Zustands der Auskleidung, des Verstopfungsgrades des Siebs und der Korngrößenverteilung über den gesamten Bereich. Fotografieren und Protokollieren der Bruchkugeln.
Seit Juni 2026 wird ein zweiphasiger Versuch durchgeführt, bei dem die Kugeln schrittweise ausgetauscht und kontrolliert hinzugefügt werden, um das optimale Ladeverfahren zu ermitteln.
Kontinuierliche Überwachung und vergleichende Analyse auf Basis von Daten aus dem automatisierten Steuerungssystem des Standorts.
- Leistungsgrundlagen ermitteln und Betriebsbedingungen optimierenPhase 1: Erfassung der Ausgangsleistung der Mühle. Phase 2: Passen Sie die Füllmenge der Mahlkugeln an und optimieren Sie die Mühle für die angestrebten Betriebsbedingungen.
- Stabiler Betrieb und DatenerfassungPhase 3: Sobald ein stabiler Betrieb erreicht ist, werden kontinuierlich Daten über Durchsatz, Stromverbrauch, Füllstand der Mühle, Partikelgrößenverteilung im Austrag und Partikelgrößenverteilung über den gesamten Größenbereich erfasst.
- Ergebnisauswertung und Standardisierung des KugelaufladeverfahrensPhase 4: Auswertung der Versuchsergebnisse, Erstellung des Versuchsberichts und Standardisierung des optimalen Lade- und Nachfüllverfahrens für die Bälle.